años como AMN
FUNDICIÓN AMN
Fundición de aceros
inoxidables, al manganeso,
hierro gris y nodular.
Más de 20 años transformando necesidades industriales en piezas de calidad.
1–2.000 KG POR PIEZA150 T/MES
TRAYECTORIA Y CAPACIDAD
AMN en números.
años de experiencia familiar en el rubro metalúrgico
rango de peso por pieza
capacidad productiva
Fundada en 2006, AMN fabrica piezas especiales en materiales ferrosos, desde series cortas hasta grandes series, con asesoramiento técnico desde el diseño hasta la selección del material.
INGENIERÍA Y DESARROLLO
No importa cómo
llegue la pieza.
¿Tenés un plano?Lo analizamos.
¿Tenés una muestra?La estudiamos.
¿Tenés una pieza rota?Desarrollamos la solución.
Cargando modelo 3D…
Arrastrá para rotar · usá la rueda para acercar
Trabajamos a partir de planos, muestras o piezas rotas, desarrollando la ingeniería y el modelo 3D necesarios para llevar cada proyecto a fundición.
También desarrollamos modelos en madera, aluminio o telgopor según los requerimientos de la pieza.
Consultar por mi pieza →NUESTRA PLANTA
Industria real.
Capacidad real.
10.000 m²de predio industrial
5.000 m²cubiertos
Parque Industrial Burzaco
FUNDICIÓN
Capacidad para piezas reales.
Piezas de diferentes tamaños y pesos.
Capacidad productiva.
COMPLEJAS
Desarrollo de piezas de diferentes formas y tamaños.
Y POR MENOR
Trabajos adaptados a las necesidades de cada proyecto.
Piezas especiales en materiales ferrosos, desde series cortas hasta grandes series. Sistemas de moldeo en frío y en caliente según los requerimientos de cada proyecto.
QUÉ FUNDEMOS
Aleaciones para cada exigencia.
Trabajamos con diferentes aleaciones ferrosas, bajo normas nacionales e internacionales y especificaciones técnicas según los requerimientos de cada proyecto.
- Aceros al carbono
- Aceros de baja y media aleación
- Aceros especiales
- Aceros al manganeso
- Aceros inoxidables y refractarios
- Ni-Hard
- Hierro gris
- Hierro nodular · grafito esferoidal
- Fundición blanca
ACERO HADFIELD
Resistencia al impacto y a la abrasión.
El acero austenítico al manganeso combina dureza y ductilidad. Con una composición aproximada de 1,2% de carbono y 12% de manganeso, se endurece por deformación y conserva un núcleo tenaz.
Ver composición y aplicaciones ↓180–900Brinell de dureza superficial por deformación
ALTO IMPACTOResistencia a abrasión y desgaste metal sobre metal
CRITERIO TÉCNICOEvaluamos cada aplicación por sus exigencias de mecanizado y tolerancia.
NUESTRO PROCESO
Del desarrollo a la pieza.
Oficio artesanal, criterio técnico y sistemas de moldeo preparados para los requerimientos de cada pieza y cada serie.
- 01AnalizamosPlano · muestra · pieza rota
- 02CotizamosEvaluación del proyecto
- 03DesarrollamosIngeniería + modelo 3D
- 04MoldeamosPreparación del molde
- 05FundimosFusión y colada
- 06LimpiamosTerminación inicial
- 07GranallamosTratamiento superficial
- 08TerminamosTerminación de la pieza
- 09ControlamosVerificación final
MODELADO Y MOLDEO
El sistema adecuado para cada pieza.
Trabajamos con modelos en madera, aluminio o telgopor y elegimos el método de moldeo de acuerdo con la geometría, el material y la serie.
Arena con resinas autofraguantesCaja fría para piezas seriadasShell mouldingArena sintética · Hunter 10
FUSIÓN
Horno de inducción.
Contamos con horno de inducción y crisoles de 1.000 y 2.000 kg para fundir las aleaciones requeridas por cada proyecto.
La terminación y los controles se definen según la exigencia técnica de la pieza.
APLICACIONES
Una fundición.
Muchas industrias.
Fabricamos piezas para distintas aplicaciones industriales, adaptándonos a los requerimientos específicos de cada proyecto.
AgroPetróleo y gasAlimenticiaConstrucciónNavalCementeraFerroviariaReciclajeMineríaEnergíaComponentes de maquinariaVálvulas y bombasSiderúrgicaPapelera
Ejemplos de piezas fabricadas para distintas aplicaciones industriales.
CALIDAD
La calidad no se supone.
Se controla.
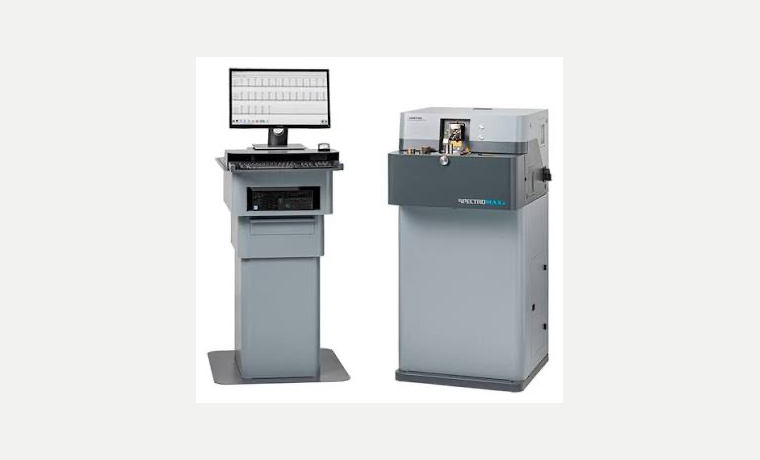
Análisis químico de hasta 25 elementos.
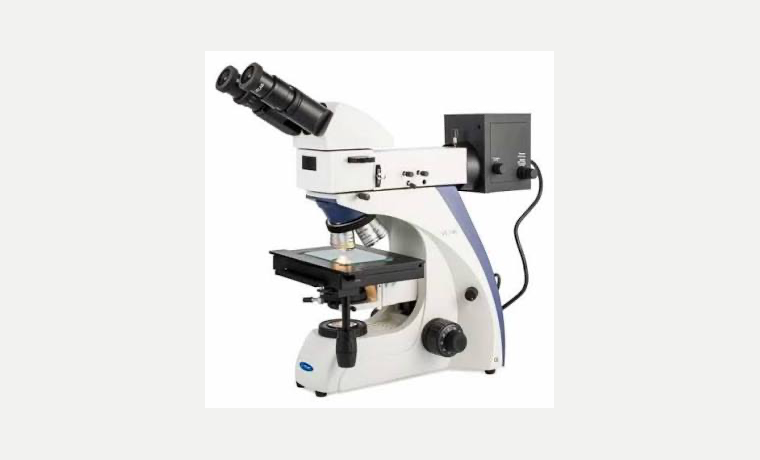
Estudio metalográfico y pulido de muestras.
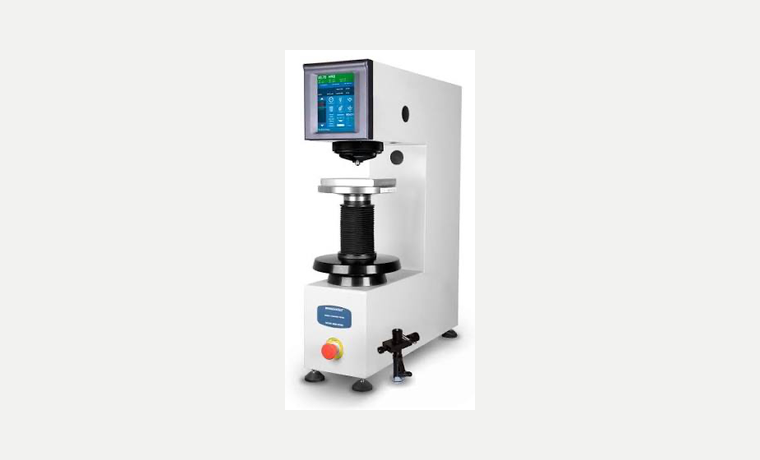
Ensayos Brinell, Rockwell y portátil.
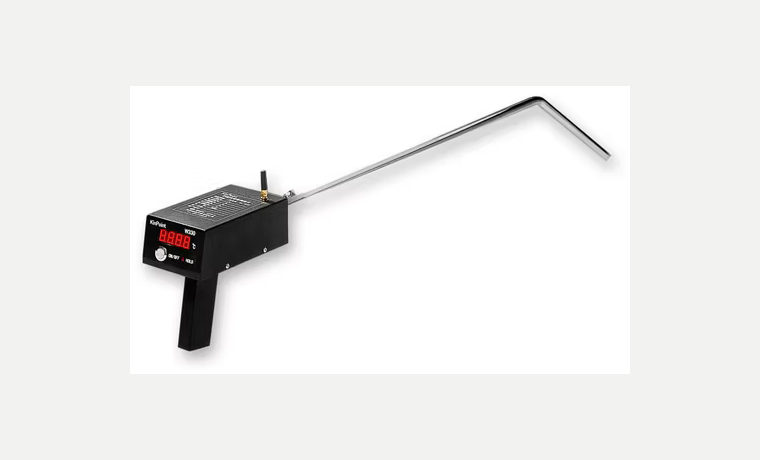
Medición de temperatura de inmersión.
Laboratorio y trazabilidad.
Laboratorio de análisis químicos, ensayos destructivos y no destructivos, controles de dureza y estudio metalográfico según requerimiento. Cada lote se identifica con un número de colada.
Controles según exigencia.
Según el proyecto, realizamos análisis químico, ensayos de tracción, radiografías y verificaciones metalográficas para acompañar los requisitos de la pieza.
Materiales de moldeo.
Controlamos granulometría, humedad, refractariedad y permeabilidad de las arenas de moldeo.
Cada pieza se controla de acuerdo con los requerimientos definidos para el proyecto.
ACEROS AL MANGANESO
Acero Hadfield.
Endurecimiento por deformación.
El acero austenítico al manganeso, también conocido como acero Hadfield, combina alta dureza y ductilidad con gran capacidad de endurecimiento por deformación y resistencia al desgaste.
COMPOSICIÓN
≈ 1,2% C · 12% Mn
Inventado por Sir Robert Hadfield en 1882, este acero es un material de ingeniería de estructura austenítica unifásica. Su composición permite que el endurecimiento se produzca por acumulación de dislocaciones al absorber energía, sin transformación martensítica.
Frente a la deformación plástica puede elevar localmente su dureza de 180 a 900 Brinell: la superficie se vuelve dura y el centro de la pieza conserva su tenacidad.
- ≈ 1,2%
- carbono
- ≈ 12%
- manganeso
- 180–900
- Brinell por deformación
- AUSTENÍTICO
- estructura unifásica
TABLA I
| Grado | C | Mn | Cr | Mo | Ni | Si | P |
|---|---|---|---|---|---|---|---|
| A | 1.05–1.35 | 11.0 mín. | … | … | … | 1.00 máx. | 0.07 máx. |
| B-1 | 0.9–1.05 | 11.5–14.0 | … | … | … | 1.00 máx. | 0.07 máx. |
| B-2 | 1.05–1.2 | 11.5–14.0 | … | … | … | 1.00 máx. | 0.07 máx. |
| B-3 | 1.12–1.28 | 11.5–14.0 | … | … | … | 1.00 máx. | 0.07 máx. |
| B-4 | 1.2–1.35 | 11.5–14.0 | … | … | … | 1.00 máx. | 0.07 máx. |
| C | 1.05–1.35 | 11.5–14.0 | 1.5–2.5 | … | … | 1.00 máx. | 0.07 máx. |
| D | 0.7–1.3 | 11.5–14.0 | … | … | 3.0–4.0 | 1.00 máx. | 0.07 máx. |
| E-1 | 0.7–1.3 | 11.5–14.0 | … | 0.9–1.2 | … | 1.00 máx. | 0.07 máx. |
| E-2 | 1.05–1.45 | 11.5–14.0 | … | 1.8–2.1 | … | 1.00 máx. | 0.07 máx. |
APLICACIONES
Impacto, abrasión y desgaste.
Se utiliza en movimiento de tierra, minería, perforación de pozos, siderurgia, industria ferroviaria y en la fabricación de productos para cemento y arcilla.
Entre sus aplicaciones se encuentran trituradoras de roca, molinos, dientes de pala, bombas para grava, martillos, rejillas para reciclaje de automóviles, piñones, engranajes, ruedas, cintas transportadoras, placas de desgaste y zapatas. El material también se emplea en vehículos blindados y en actividades que requieren propiedades antibroca.
CONSIDERACIONES TÉCNICAS
Elegimos el material según la pieza.
Es un acero difícil de mecanizar y su resistencia a la fluencia inicial se encuentra, en general, entre 345 y 415 MPa. Por eso se evalúa con especial atención cuando la pieza requiere tolerancias de mecanizado muy ajustadas o debe soportar altos niveles de tensión.
Cuando trabaja superficialmente por martillado, presión, laminado en frío o taladrado, aumenta la resistencia de la superficie. Mantiene una estructura interna tenaz y es soldable.
PLANTA · FUNDICIÓN · PIEZAS
El trabajo
en primera persona.
COTIZACIÓN
¿Tenés una pieza
para fabricar?
¿Tenés un plano?
Enviánoslo y analizamos la pieza para cotizarla.
Solicitar cotización ↓¿Tenés una muestra?
Mandanos fotos o contanos qué necesitás y te ayudamos a desarrollarla.
Hablar por WhatsApp →También trabajamos a partir de piezas rotas.